


Ang Sheet Molding Compound (SMC) ay naging isang mahalagang composite material para sa mga automotive manufacturer na naghahanap ng magaan na construction, corrosion resistance, part integration, at repeatable high-volume production. Gayunpaman, ang matagumpay na pagmamanupaktura ng automotive SMC ay nakasalalay sa higit pa kaysa sa paglalagay ng materyal sa isang pinainit na amag. Ang kondisyon ng materyal, disenyo ng singil, temperatura ng amag, profile ng pagsasara ng pindutin, presyon ng paghubog, oras ng paggamot, katumpakan ng tool, at kontrol sa kalidad ay gumagana nang magkakasama bilang isang sistema ng produksyon.
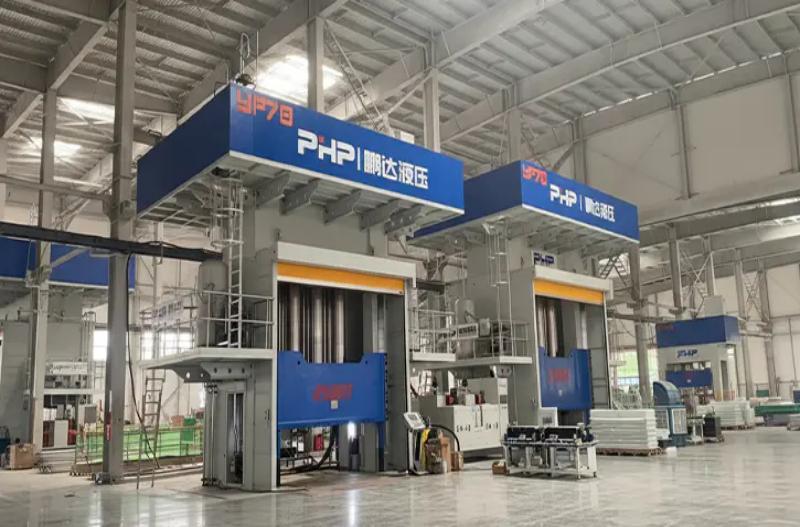
Para sa mga automotive OEM, Tier-1 na mga supplier, at composite molding company, ang pag-unawa sa kumpletong proseso ng pagmamanupaktura ng mga piyesa ng sasakyan ng SMC ay mahalaga kapag nagpaplano ng bagong linya ng produksyon o pumipili ng hydraulic press. Ipinapaliwanag ng gabay na ito ang proseso mula sa paghahanda ng materyal hanggang sa natapos na bahagi na inspeksyon, na may partikular na atensyon sa mga parameter ng pagpindot at paghubog na nakakaimpluwensya sa kalidad, oras ng pag-ikot, at pagkakapare-pareho ng produksyon.
1. Mula sa SMC Sheet hanggang sa Tapos na Bahagi ng Automotive: Ang Kumpletong Proseso ng Paggawa
Karaniwang dumarating ang Automotive SMC sa molding plant bilang matured sheet material na protektado ng carrier films. Hindi tulad ng injection molding, kung saan ang mga pellets ay natutunaw at na-inject sa pamamagitan ng runner system, ang SMC compression molding ay nagsisimula sa isang paunang natukoy na dami at pag-aayos ng sheet material na kilala bilang ang singilin .
Paghahanda ng materyal at disenyo ng singil
Ang SMC sheet ay unang kinokondisyon ayon sa mga rekomendasyon ng supplier ng materyal. Pagkatapos ay tanggalin ng mga operator o mga automated cutting system ang carrier film, gupitin ang mga sheet sa mga kinakailangang hugis, at timbangin ang mga ito upang makamit ang tinukoy na masa ng singil.
Ang paglalagay ng singil ay kritikal. Ang materyal ay hindi palaging sumasakop sa buong lukab ng amag bago pinindot. Sa halip, ang singil ay maaaring sumakop lamang sa bahagi ng inaasahang lugar ng lukab upang ang materyal ay dumadaloy sa panahon ng compression. Ang pinakamainam na saklaw ay depende sa bahagi ng geometry, fiber content, ribs, bosses, kapal ng pader, mga kinakailangan sa ibabaw, at ang katanggap-tanggap na direksyon ng daloy ng fiber.
Naglo-load ng amag at pindutin ang pagsasara
Ang inihanda na singil ay inilalagay sa pinainit na mas mababang amag. Depende sa dami ng produksyon, ang paglo-load ay maaaring manu-mano o isagawa ng mga robot at mga awtomatikong sistema ng paghawak.
Ang press ay sumusunod sa isang kinokontrol na pagsasara ng profile sa halip na lumipat lamang mula sa bukas hanggang sa sarado sa isang bilis. Ang isang praktikal na SMC sequence ay karaniwang kinabibilangan ng:
- mabilis na diskarte upang mabawasan ang hindi produktibong oras;
- kinokontrol na pakikipag-ugnayan sa SMC charge;
- mabagal na pagsasara ng paghubog upang kontrolin ang daloy ng materyal;
- pressure build-up habang ang cavity ay lumalapit sa huling kapal;
- pagpigil ng presyon habang gumagaling ang thermoset resin; at
- kinokontrol na paglabas ng presyon na sinusundan ng pagbubukas ng amag.
Ang multi-stage motion profile na ito ay lalong mahalaga para sa malalaking bahagi ng automotive dahil ang hindi nakokontrol na pagsasara ay maaaring gumalaw nang labis sa mga fibers, maka-trap ng hangin, lumikha ng flash, o makagawa ng hindi pantay na pagpuno.
Mga aplikasyon sa sasakyan
Angkop ang SMC para sa parehong mga bahagi ng pampasaherong sasakyan at komersyal kung saan ang malaking lugar na paghubog, resistensya sa kaagnasan, pagkakabukod ng kuryente, katatagan ng dimensional, o magaan na disenyo ay mahalaga. Maaaring kabilang sa mga karaniwang application ang mga panlabas na panel ng katawan, mga kalasag sa ilalim ng katawan, mga istruktura sa harapan, mga takip ng baterya at mga enclosure, mga panel ng istruktura, mga de-koryenteng pabahay, mga panloob na suporta, at mga bahagi ng katawan ng komersyal na sasakyan.
2. Mga Materyales ng Automotive SMC at Ang Impluwensiya Nito sa Paghubog
Ang SMC ay hindi isang solong standardized na materyal. Ang mga marka ng automotive ay maaaring mag-iba nang malaki sa resin chemistry, glass-fiber reinforcement, mineral filler, shrink-control additives, curing system, pigmentation, at iba pang processing additives.
Ang isang kumbensyonal na pagbabalangkas ay maaaring gumamit ng unsaturated polyester-based na thermoset matrix na pinalakas ng tinadtad na hibla ng salamin. Maaaring mapili ang iba pang mga sistema ng resin kapag ang paglaban sa kemikal, pagganap ng temperatura, pag-uugali ng apoy, mga katangian ng kuryente, o iba pang mga kinakailangan na partikular sa aplikasyon ay naging mas mahalaga.
| Materyal na Variable | Pangunahing Pag-andar | Epekto sa Compression Molding |
| Sistema ng resin | Binubuo ang thermoset matrix | Nakakaimpluwensya sa lagkit, temperatura ng lunas, rate ng pagpapagaling at panghuling pagganap |
| Glass-fiber na nilalaman | Nagbibigay ng reinforcement | Ang mas mataas na reinforcement ay maaaring tumaas ang resistensya ng daloy at kinakailangang puwersa ng paghubog |
| Haba ng hibla | Nakakaimpluwensya sa mekanikal na pag-uugali | Nakakaapekto sa oryentasyon ng daloy, lakas at pag-uugali ng pagpuno |
| Mga tagapuno ng mineral | Baguhin ang gastos, pag-urong at dimensional na pag-uugali | Impluwensya ang density, lagkit, pagtatapos sa ibabaw at pagpuno ng amag |
| Mga additives na mababa ang profile | Kontrolin ang pag-urong ng paghubog | Maaaring mapabuti ang kalidad ng ibabaw at dimensional na katatagan |
| Materyal na kapanahunan | Nagtatatag ng angkop na pagkakapare-pareho ng sheet | Direktang nakakaapekto sa paghawak, lagkit at pag-uulit ng daloy |
| Temperatura ng pag-charge | Tinutukoy ang kondisyon ng pagsisimula ng pagproseso | Maaaring makaimpluwensya sa paunang lagkit at pag-uugali ng pagpuno |
Para sa kadahilanang ito, ang isang hydraulic press ay hindi dapat i-configure mula sa isang generic na detalye ng SMC lamang. Ang napiling grado ng materyal sa sasakyan ay dapat suriin kasama ng geometry ng amag at mga kinakailangan sa produksyon.
3. Mga Parameter ng Compression Molding at Cycle Time Optimization
Ang yugto ng paghubog ay kung saan ang pagganap ng press ay may pinakamalaking impluwensya sa produksyon ng automotive SMC. Ang temperatura, presyon, posisyon, bilis at oras ay dapat manatiling sapat na nauulit mula sa ikot hanggang sa pag-ikot.
Temperatura ng amag
Maraming mga conventional SMC system ang gumagamit ng heated molds sa humigit-kumulang sa 140–160°C saklaw. Dapat itong ituring bilang isang panimulang rehiyon ng engineering sa halip na isang pangkalahatang detalye. Ang aktwal na setpoint ay depende sa resin chemistry, initiator system, part thickness, flow distance at kinakailangang surface quality.
Ang pagkakapareho ng temperatura ay maaaring kasinghalaga ng average na temperatura ng amag. Ang isang mas mainit na lugar ay maaaring magsimulang gumamot nang maaga habang ang materyal ay dumadaloy pa rin sa ibang lugar, samantalang ang isang mas malamig na lugar ay maaaring mangailangan ng mas mahabang oras ng paggamot o makagawa ng hindi kumpletong lunas.
Molding pressure at press tonnage
Malaki rin ang pagkakaiba-iba ng presyon ng paghubog. Maraming mga kumbensyonal na bahagi ng SMC ang maaaring magsimula ng pagbuo ng proseso sa loob ng halos 3.5–10 MPa rehiyon, habang ang mahirap na pagpuno, mga materyales na may mataas na reinforced o kumplikadong mga bahagi ng istruktura ay maaaring mangailangan ng mas mataas na halaga na lumalapit o lumampas 10–15 MPa .
Samakatuwid, ang kinakailangang hydraulic press tonnage ay dapat na kalkulahin pangunahin mula sa inaasahang lugar ng paghubog at kinakailangang presyon ng lukab:
Dapat isaalang-alang ang isang margin ng engineering para sa pagkakaiba-iba ng materyal, hindi pantay na pag-load, sensitivity ng flash, pagbuo ng proseso at mga kinakailangan sa produksyon sa hinaharap. Ang pagpili ng isang SMC press lamang mula sa natapos na bahagi na timbang ay maaaring humantong sa malubhang kulang sa laki.
Oras ng lunas at presyon-hold
Isang pressure-hold o panahon ng paggamot na humigit-kumulang 60–180 segundo ay maaaring maging kapaki-pakinabang na paunang sanggunian para sa maraming automotive-type na SMC na mga application, bagaman ang mas makapal na mga bahagi at ilang partikular na formulation ay maaaring mangailangan ng mas mahabang cycle.
Ang pagsisikap na bawasan ang oras ng pag-ikot sa pamamagitan lamang ng pagtaas ng temperatura ng amag ay mapanganib. Kung ang ibabaw ay nagsimulang mag-cure bago ang singil ay ganap na dumaloy, ang mga maikling shot, weld lines, mahinang rib filling o surface defect ay maaaring lumitaw.
Kung saan karaniwang nagmumula ang mga pagpapabuti sa cycle-time
- pagbabawas ng hindi kinakailangang diskarte sa pindutin at oras ng pagbabalik;
- pag-optimize ng paglipat sa pagitan ng kontrol ng posisyon at kontrol ng presyon;
- pagpapabuti ng pagkakapareho ng pag-init ng amag;
- nagpapatatag ng timbang ng singil at pagkakalagay;
- gamit ang automated cutting, loading at unloading;
- pag-optimize ng window ng lunas na partikular sa materyal;
- gamit ang parallel trimming o downstream operations; at
- pagre-record ng mga cycle curves upang matukoy ang pagkakaiba-iba ng proseso.
Ang mga modernong servo-controlled hydraulic presses ay partikular na kapaki-pakinabang kung saan kinakailangan ang maraming yugto ng bilis at presyon. Ang closed-loop na kontrol ay nagbibigay-daan sa recipe ng makina na tukuyin ang bilis ng paglapit, posisyon ng contact, bilis ng paghubog, pressure ramp, presyon ng pagpigil, paglabas at pagbabalik ng mga paggalaw nang independiyente.
4. Disenyo ng Mold at Press para sa Mga Bahagi ng Automotive SMC
Ang high-volume na automotive molding ay nangangailangan ng molde at press na i-engineered nang magkasama. Ang pagkakaroon ng sapat na tonelada ay hindi awtomatikong nangangahulugan na ang isang press ay maaaring magpatakbo ng isang partikular na SMC mol.
Kasama sa mahahalagang parameter ng pagtutugma ng press-to-mold ang:
- inaasahang lugar ng paghubog para sa pagkalkula ng kinakailangang puwersa;
- mga sukat ng amag para sa pagtukoy ng laki ng platen;
- saradong taas ng amag para sa pagpili ng daylight ng makina;
- kinakailangang distansya ng pagbubukas para sa pagkalkula ng stroke;
- mga kinakailangan sa pagkuha ng bahagi para sa daylight at automation clearance;
- bigat ng amag para sa platen at disenyo ng istruktura;
- mga heating zone para sa pagkakapareho ng temperatura; at
- platen parallelism at rigidity para sa pare-pareho ang kapal ng lukab.
Para sa amag mismo, ang pagbubuhos ay dapat pahintulutan ang mga nakulong na gas at hangin na makatakas sa panahon ng daloy ng materyal. Ang mga flash lands at overflow na lugar ay dapat na i-engineered ayon sa materyal na pag-uugali sa halip na ituring bilang isang nahuling pag-iisip. Ang mahinang pag-ventilate ay maaaring mag-ambag sa porosity, pagkasunog at hindi kumpletong pagpuno, habang ang hindi angkop na disenyo ng overflow ay maaaring magpapataas ng materyal na basura.
Ang malalaking automotive molds ay dapat ding magbigay ng matatag na thermal distribution. Ang mga layout ng heating-channel o electric-heater ay dapat mabawasan ang mainit at malamig na mga zone sa malawak na ibabaw ng amag. Ang mga insert, ejector at lokal na feature ay dapat na idinisenyo upang hindi ito makagambala sa daloy ng materyal o lumikha ng hindi makontrol na oryentasyon ng hibla.
5. Quality Control, Mga Depekto at Automotive Qualification
Ang isang automotive na linya ng produksyon ng SMC ay nangangailangan ng kontrol sa kalidad sa tatlong antas: kontrol ng papasok na materyal, pagsubaybay sa proseso ng paghubog at pagpapatunay ng natapos na bahagi.
Pagsubaybay sa proseso
Maaaring kabilang sa mga talaan ng produksyon ang bigat ng singil, batch ng materyal, temperatura ng amag, posisyon ng pagsasara, bilis ng paghubog, pinakamataas na presyon, presyon ng pagpigil, oras ng paggamot at kabuuang oras ng pag-ikot. Ang pagsubaybay sa mga variable na ito ay nakakatulong sa mga manufacturer na magtatag ng isang matatag na window ng proseso at magsiyasat ng mga depekto gamit ang aktwal na data ng makina sa halip na mga pagpapalagay ng operator.
Karaniwang natapos na bahagi na inspeksyon
Depende sa component at detalye ng customer, maaaring kasama sa inspeksyon ang mga visual surface check, dimensional measurement, CMM inspection, density testing, tensile o flexural testing, impact testing, water absorption evaluation, thermal analysis gaya ng DSC, at mga piling hindi mapanirang pamamaraan ng inspeksyon para sa mga istrukturang kritikal sa kaligtasan.
| Karaniwang Depekto | Mga Posibleng Dahilan | Karaniwang Direksyon sa Pagwawasto |
| Porosity / voids | Nakulong na hangin, mahinang paglabas, hindi angkop na pagsasara ng profile | Suriin ang paglalagay ng singil, paglabas ng hangin at bilis ng pagsasara ng amag |
| Maikling shot | Hindi sapat na singil, mahinang daloy, napaaga na lunas o hindi sapat na presyon | Suriin ang bigat ng singil, temperatura, distansya ng daloy at presyon |
| Sobrang flash | Labis na singil, sobrang presyon o kondisyon ng tool | Suriin ang masa ng singil, profile ng presyon at kondisyon ng amag |
| Warpage | Hindi pantay na lunas, thermal imbalance o fiber orientation | Suriin ang pamamahagi ng temperatura, pattern ng pagsingil at suporta sa paglamig |
| Pagkawave ng ibabaw | Daloy ng materyal, pag-urong o pagkakaiba-iba ng temperatura | I-optimize ang kondisyon ng materyal, temperatura ng tool at profile ng daloy |
| Delamination | Materyal na kondisyon, nakulong na hangin o hindi sapat na pagsasama | Suriin ang paghawak ng materyal, layout ng singil at presyon ng paghubog |
Dokumentasyon ng kalidad ng sasakyan
Para sa mga programang OEM at Tier-1, ang pag-apruba ng bahagi ay lumampas sa isang simpleng inspeksyon ng dimensyon. Depende sa antas ng customer at supply-chain, maaaring kailanganin ng mga manufacturer na magtrabaho sa loob ng IATF 16949-based na sistema ng pamamahala ng kalidad at mga kinakailangan sa suporta gaya ng APQP, PPAP, PFMEA, Control Plans, MSA, SPC, traceability at pag-aaral ng kakayahan sa proseso.
Ang eksaktong pakete ng kwalipikasyon ay nag-iiba ayon sa OEM at mga kinakailangan na partikular sa customer. Maaaring mapanatili ng Ford, General Motors, Stellantis, BMW, Volkswagen at iba pang mga automotive manufacturer ang kanilang sariling mga karagdagang kinakailangan, kaya ang plano sa produksyon at inspeksyon ay dapat na maitatag mula sa naaangkop na detalye ng customer sa halip na ipagpalagay ang isang pangkalahatang checklist ng pag-apruba.
Mga Bentahe at Limitasyon ng SMC para sa Automotive Manufacturing
Nag-aalok ang SMC ng ilang mga pakinabang para sa mga bahagi ng automotive. Ang malalaki at geometrically complex na mga bahagi ay kadalasang maaaring compression molded sa isang tool, na nagpapahintulot sa mga ribs, bosses, mounting features at iba pang function na maisama sa isang component. Nagbibigay din ang materyal ng corrosion resistance, electrical insulation at isang kanais-nais na relasyon sa higpit-sa-timbang.
Gayunpaman, ang SMC ay hindi awtomatikong ang pinakamababang solusyon para sa bawat bahagi. Ang mga high-capacity presses at malalaking heated molds ay nangangailangan ng malaking paunang puhunan. Ang daloy ng materyal at ang oryentasyon ng hibla ay dapat na maingat na pinamamahalaan, ang hitsura-class na mga ibabaw ay nangangailangan ng mas mahigpit na kontrol sa proseso, at ang thermoset composite recycling ay nananatiling mas kumplikado kaysa sa muling pagtunaw ng mga nakasanayang thermoplastics.
Karaniwang lumilitaw ang pinakamalakas na kaso ng negosyo kapag binibigyang-katwiran ng pagsasama-sama ng bahagi, resistensya ng kaagnasan, lightweighting, kalayaan sa disenyo at mataas na volume na repeatability ang pamumuhunan sa tooling at kagamitan.
Nagpaplano ng Automotive SMC Production Line?
Ang Wuxi PengdaHZ Intelligent Equipment Co., Ltd. ay bubuo ng hydraulic at servo-controlled press solution para sa SMC at iba pang composite compression-molding application.
Para sa isang bagong automotive SMC project, ibigay ang pagguhit ng bahagi, inaasahang lugar ng paghubog, grado ng materyal ng SMC, mga sukat ng amag, timbang ng amag, oras ng target na ikot ng panahon, taunang dami ng produksyon, kinakailangang paraan ng pag-init at mga kinakailangan sa automation .
Maaaring gamitin ang mga input na ito upang suriin ang angkop na press tonnage, mga sukat ng platen, liwanag ng araw, stroke, configuration ng mold-heating, pressure at position control, loading/unloading automation, at pangkalahatang production-line configuration.
Makipag-ugnayan sa Wuxi PengdaHZ upang talakayin ang iyong SMC press o awtomatikong composite molding line na kinakailangan.
Mga Madalas Itanong
Anong mga materyales ang karaniwang ginagamit sa automotive SMC?
Ang Automotive SMC ay karaniwang binubuo ng isang thermosetting resin system, tinadtad na glass-fiber reinforcement, mineral fillers, shrink-control additives, curing agent at processing additives. Ang eksaktong pagbabalangkas ay nakasalalay sa mga kinakailangan sa istruktura, ibabaw, thermal, elektrikal at paglaban sa kemikal.
Anong temperatura at presyon ang ginagamit para sa automotive SMC compression molding?
Maraming mga kumbensyonal na materyales ng SMC ang gumagamit ng mga temperatura ng amag sa paligid ng 140–160°C. Ang mga preliminary molding pressure ay maaaring karaniwang nasa loob ng humigit-kumulang 3.5–10 MPa, habang ang mahihirap na bahagi ng istruktura ay maaaring mangailangan ng mas mataas na presyon. Ang mga huling parameter ay dapat palaging nakabatay sa mga rekomendasyon ng napiling supplier ng materyal at napatunayan ng mga pagsubok sa amag.
Paano mo kinakalkula ang hydraulic press tonnage na kinakailangan para sa isang bahagi ng sasakyan ng SMC?
Ang isang paunang pagkalkula ay nagpaparami sa inaasahang lugar ng paghubog sa kinakailangang presyon ng lukab. Ang isang naaangkop na margin ng engineering ay pagkatapos ay idinagdag ayon sa disenyo ng amag, pagkakaiba-iba ng materyal, pag-load ng lukab at mga kinakailangan sa produksyon.
Anong mga parameter ng press ang may pinakamalaking impluwensya sa kalidad ng SMC?
Kabilang sa mahahalagang variable ang bilis ng pagsasara ng amag, paglipat ng posisyon-sa-presyon, presyon ng paghubog, katatagan ng presyon, oras ng paggamot, pagkakapareho ng temperatura ng amag, pagkakatulad ng platen at pag-uulit sa pagitan ng mga siklo ng paghuhulma.
Paano mababawasan ng mga tagagawa ang SMC automotive part cycle time?
Maaaring bawasan ang oras ng pag-ikot sa pamamagitan ng pagpapaikli sa mga di-produktibong paggalaw ng pagpindot, pag-optimize sa window ng paglunas na partikular sa materyal, pagpapabuti ng pag-init ng amag, pag-automate ng paghahanda at paghawak ng singil, pag-stabilize ng paglalagay ng singil, at paglipat ng trimming o pangalawang mga operasyon sa labas ng molding station kung saan praktikal.
Ano ang pinakakaraniwang mga depekto sa paghubog ng SMC?
Kasama sa mga karaniwang problema ang porosity, short shot, sobrang flash, surface waviness, warpage at delamination. Dapat isaalang-alang ng diagnosis ang kundisyon ng materyal, disenyo ng singil, temperatura ng amag, paglabas ng hangin, bilis ng pagsasara ng pindutin, kasaysayan ng presyon at mga kondisyon ng paggamot nang magkasama.
Anong mga kinakailangan sa kalidad ang nalalapat sa mga bahagi ng automotive na SMC?
Ang mga kinakailangan ay nakasalalay sa OEM, Tier-1 na customer at bahagi. Ang mga programa sa sasakyan ay maaaring may kasamang mga sistema ng kalidad ng IATF 16949 kasama ng APQP, PPAP, PFMEA, Control Plans, MSA, SPC, traceability, pag-aaral ng kakayahan at pagsubok ng produkto na partikular sa customer.
Maaari bang i-recycle ang scrap ng produksyon ng SMC?
Ang SMC ay isang thermoset composite, kaya ang cured scrap ay hindi basta-basta matunaw at ma-remolded tulad ng isang thermoplastic. Depende sa materyal at panrehiyong imprastraktura ng basura, maaaring kabilang sa mga opsyon ang pagbabawas ng laki ng makina at muling paggamit bilang tagapuno, pagbawi sa industriya ng semento, mga espesyal na proseso ng composite recycling, o iba pang mga naaprubahang ruta sa pamamahala ng basura. Dapat suriin ng mga tagagawa ang ruta ayon sa mga lokal na regulasyon at mga kinakailangan sa pagpapanatili ng customer.


