


Ang paggawa ng bahagi ng SMC ay hindi matatapos kapag bumukas ang compression molding press. Karamihan sa mga molded na bahagi ay nangangailangan pa rin ng pag-trim ng gilid, pag-machining ng butas, pag-alis ng flash, mga ginupit, o dimensional na pagtatapos bago ang pag-assemble.
Ang paraan ng pag-trim ay maaaring direktang makaapekto sa katumpakan ng dimensyon, kalidad ng gilid, oras ng pag-ikot, pagkonsumo ng tool, pagbuo ng alikabok, at sa huli ang gastos sa bawat natapos na bahagi.
Para sa mga automotive panel, mga electrical enclosure, mga bahagi ng baterya, mga bahagi ng appliance, at iba pang mga compression-molded na produkto, karaniwang pinipili ng mga manufacturer ang Pagruruta ng CNC, abrasive waterjet cutting, die trimming, paglalagari o paggiling, manual trimming, at, sa mga piling application, laser cutting.
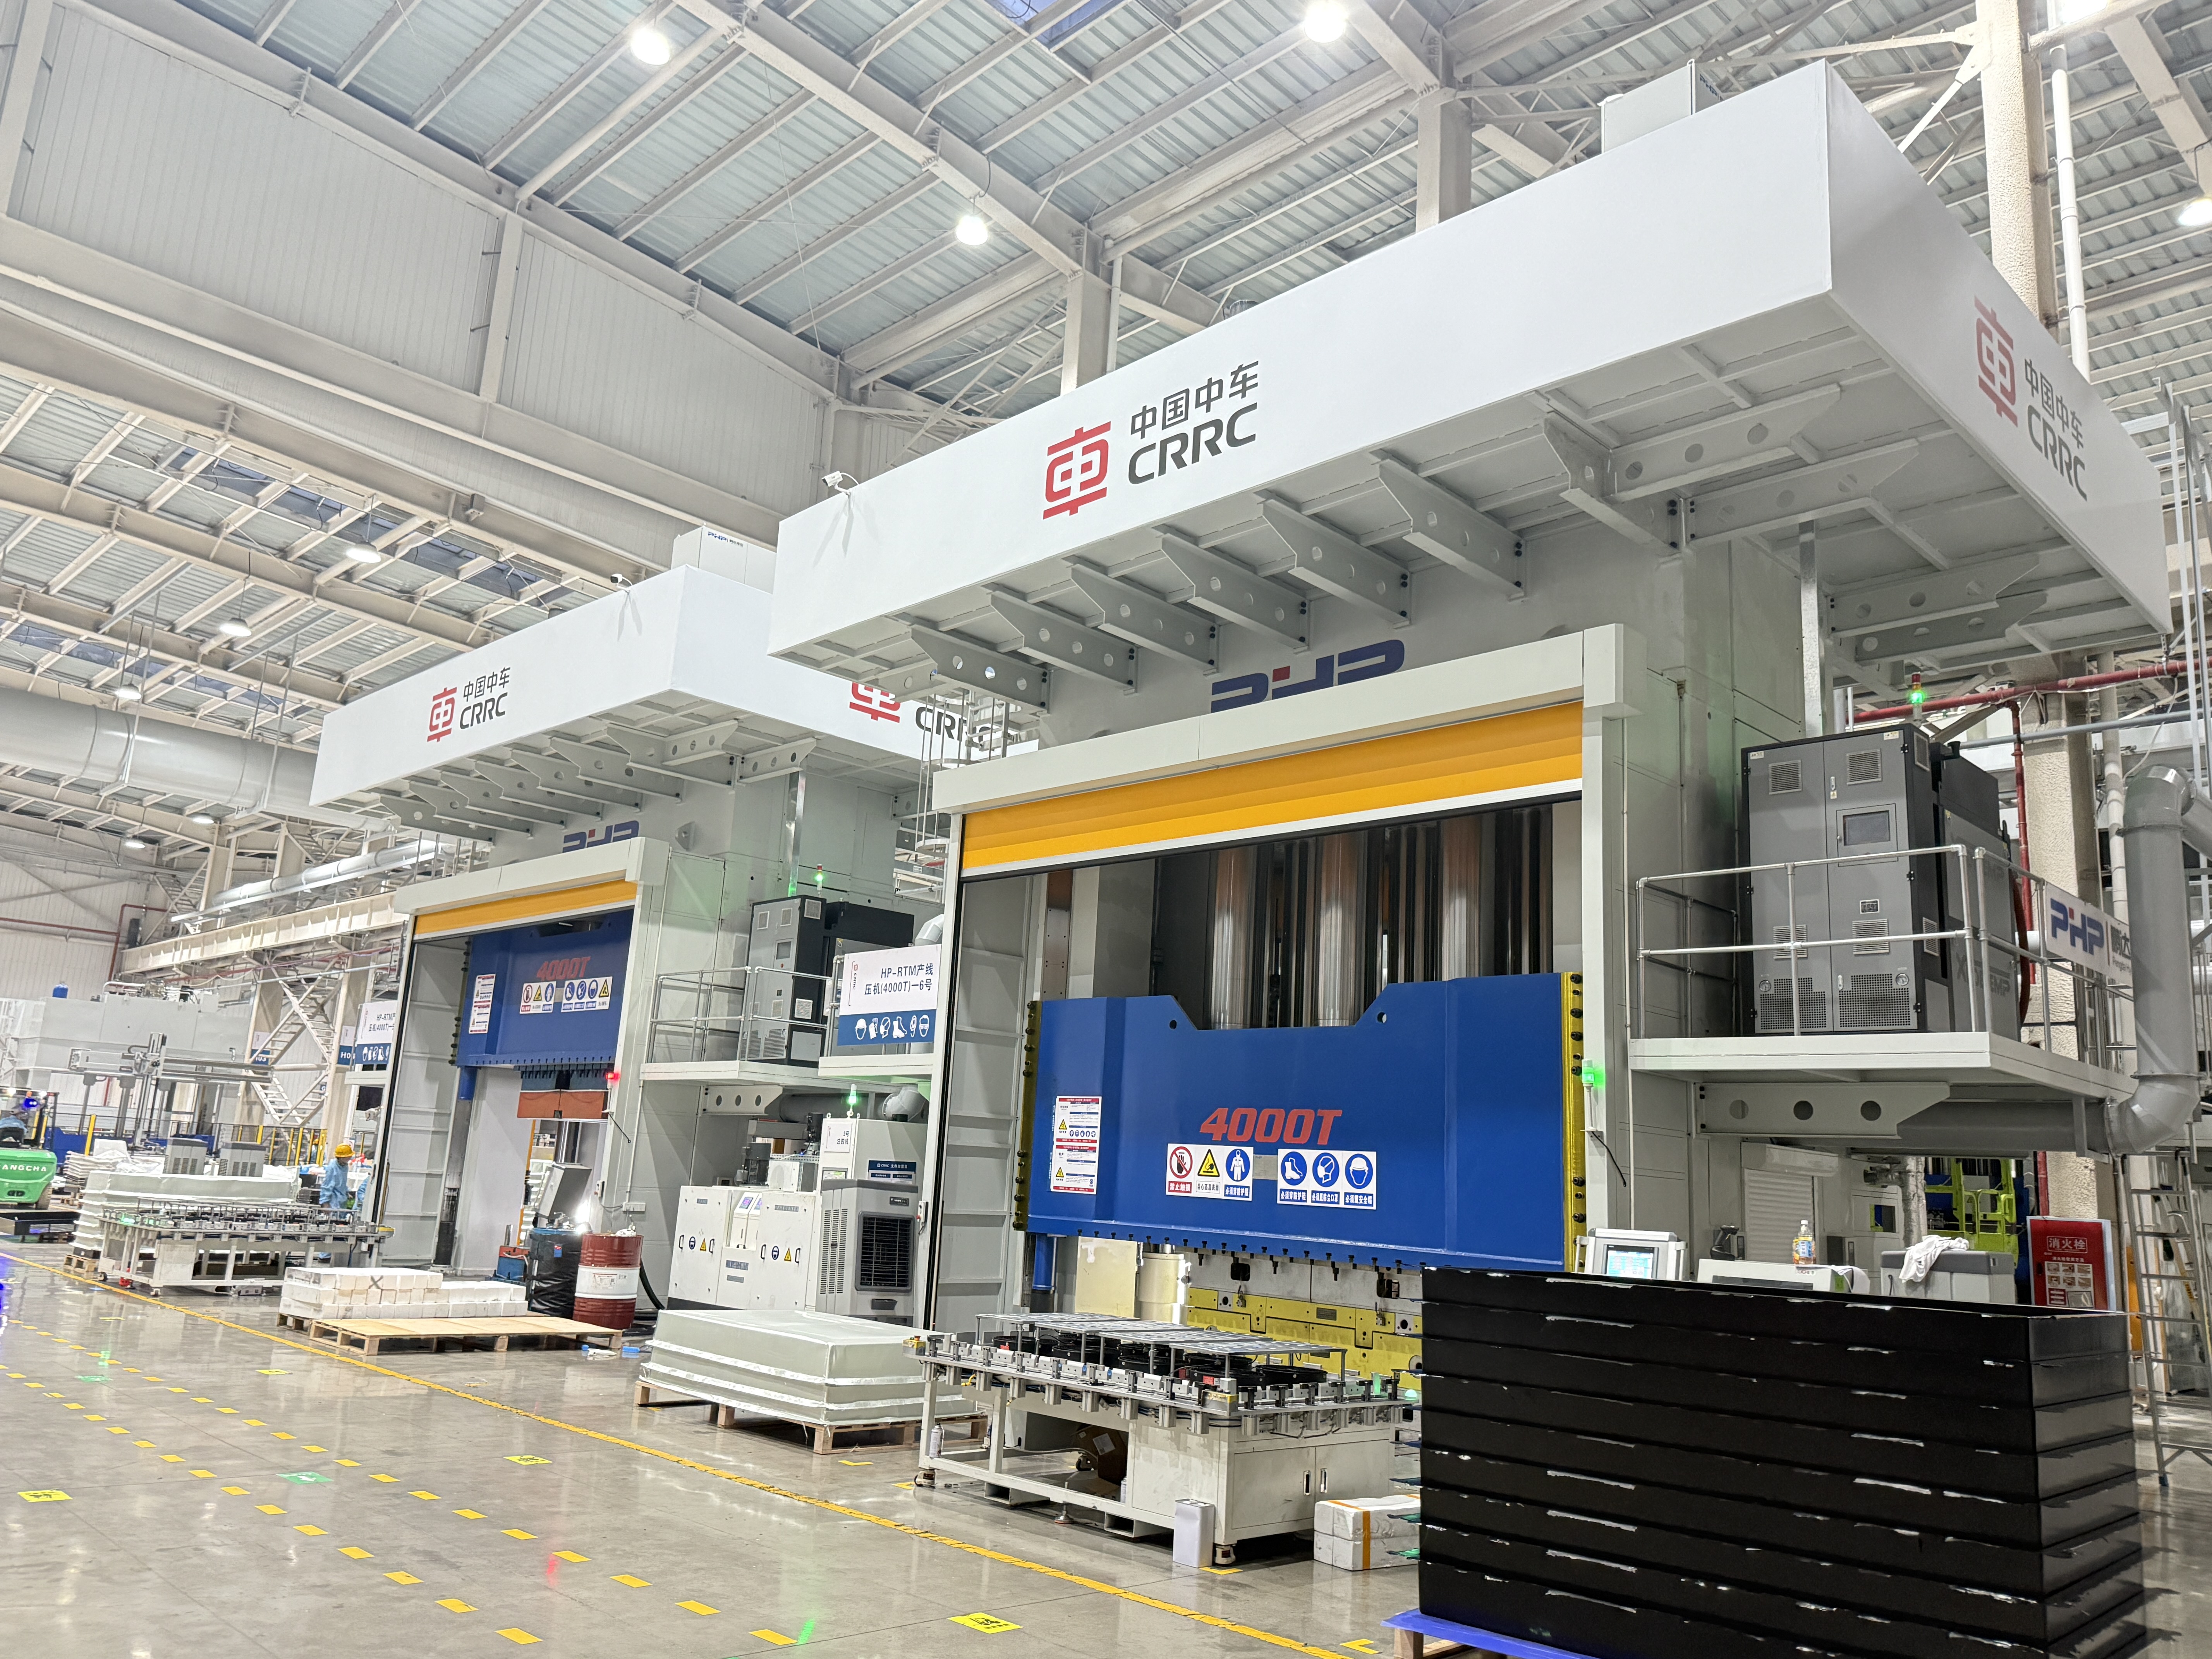
Walang iisang pinakamahusay na paraan para sa bawat bahagi ng SMC. Ang tamang pagpipilian ay depende sa bahagi ng geometry, SMC formulation, kapal ng pader, dami ng produksyon, mga kinakailangan sa pagpapaubaya, downstream na pagtatapos, at ang antas ng automation na kinakailangan.
Paano Pumili ng SMC Part Paraan ng Pag-trim
Ang isang praktikal na desisyon sa pagbabawas ay dapat magsimula sa limang tanong:
- Ano ang taunang dami ng produksyon?
- Gaano kakomplikado ang trim contour?
- Anong dimensional tolerance ang kailangan?
- Gaano kakapal at abrasive ang materyal na SMC?
- Magiging manu-mano, CNC-based, o isinama sa isang automated production cell ang proseso ng pag-trim?
Para sa mga prototype at maliliit na pagpapatakbo ng produksyon, kadalasang iniiwasan ng mga flexible na proseso tulad ng pagruruta ng CNC at waterjet cutting ang halaga ng nakalaang trim tooling. Para sa stable, mataas na dami ng automotive production, ang die trimming ay maaaring bigyang-katwiran ang isang mas malaking paunang pamumuhunan sa tooling dahil sa maikling cycle time nito.
Sinasakop ng CNC routing ang gitnang lupa. Ito ay programmable, angkop para sa mga butas at kumplikadong mga profile, at maaaring isama sa robotic o awtomatikong mga cell ng produksyon.
| Trimming Method | Karaniwang Aplikasyon | Dami ng Produksyon | Kakayahang umangkop | Potensyal ng Katumpakan | Paunang Gastos sa Tooling |
|---|---|---|---|---|---|
| CNC routing | Mga kumplikadong contour, butas, puwang | Mababa hanggang mataas | Mataas | Mataas | Katamtaman |
| Nakasasakit na waterjet | Makapal o mahirap na composite profile | Mababa hanggang katamtaman | Napakataas | Mataas | Katamtaman |
| Die / press trimming | Mga paulit-ulit na bahagi ng produksyon | Mataas | Mababa | Mataas after tooling validation | Mataas |
| Saw / abrasive cutting | Tuwid o simpleng mga gilid | Mababa hanggang katamtaman | Katamtaman | Katamtaman | Mababa |
| Manu-manong pag-trim | Prototype, pagkumpuni, pangalawang pagtatapos | Mababa | Napakataas | Umaasa sa operator | Mababa |
| Laser cutting | Napiling manipis o espesyal na composite application | Nakadepende sa aplikasyon | Mataas | Posibleng mataas | Mataas |
Halimbawa 1: High-Volume Automotive Exterior Component
Isaalang-alang ang isang SMC automotive panel na ginawa sa 60,000 piraso bawat taon na may matatag na disenyo at isang paulit-ulit na trim line.
Ang isang dedikadong die-trimming na operasyon o lubos na automated na CNC trimming cell ay maaaring magbigay ng mas mahusay na ekonomiya kaysa sa paulit-ulit na pag-machining sa bawat gilid sa isang pangkalahatang layunin na makina.
Ang mas malaking pamumuhunan sa tooling ay ipinamamahagi sa libu-libong bahagi.
Halimbawa 2: Low-Volume Energy Equipment Enclosure
Ngayon isaalang-alang ang isang SMC enclosure na ginawa sa 2,000 piraso lamang taun-taon, na may ilang laki ng produkto at regular na pagbabago sa engineering.
Ang isang CNC router o waterjet system ay karaniwang mas madaling i-reprogram kaysa sa isang nakalaang trimming die.
Ang isang hybrid na proseso ay maaari ding magkaroon ng kahulugan. Maaaring alisin ng waterjet cutting ang malalaking seksyon nang mabilis, na sinusundan ng CNC routing ng mga mounting hole, kritikal na interface, at high-tolerance na feature.
Pagruruta ng CNC, Waterjet, Die Trimming at Iba pang Paraan
Ang SMC ay naglalaman ng pampalakas, dagta, at madalas na mga tagapuno ng mineral. Ang mga sangkap na ito ay gumagawa ng materyal na ibang-iba sa machining aluminum o unfilled thermoplastics.
Maaaring mapabilis ng mga glass fiber, carbon fiber, at filler ang pagkasira ng tool. Ang mga nai-publish na pag-aaral sa machining sa SMC ay nagpakita na ang mga puwersa ng pagputol ay tumataas habang nasusuot ang mga tool, ibig sabihin, ang kondisyon ng tool ay dapat ituring bilang isang variable ng proseso sa halip na maghintay lamang para sa nakikitang pagkabigo ng tool.
CNC Routing
Ang CNC routing ay isa sa pinaka maraming nalalaman na solusyon para sa SMC trimming.
Maaari itong iproseso:
- panlabas na mga contour;
- mga butas at butas;
- mga puwang;
- mga tampok ng pag-mount;
- pagtatapos ng gilid;
- maraming bahaging variant gamit ang iba't ibang CNC program.
Para sa paunang proseso ng pagbuo, maaaring suriin ng mga tagagawa ang mga bilis ng spindle sa humigit-kumulang 12,000–24,000 rpm na hanay na may angkop na maliit na diameter na composite-cutting tool. Maaaring magsimula ang mga rate ng feed sa paligid ng 1–6 m/min at pagkatapos ay ma-optimize sa pamamagitan ng mga pagsubok sa pagputol.
Ang mga bilang na ito ay mga panimulang punto sa pag-unlad ng proseso, hindi mga pangkalahatang setting.
Ang mga huling parameter ay nakasalalay sa pag-load ng fiber, nilalaman ng tagapuno, kapal, geometry ng cutter, diameter ng tool, tigas ng spindle, katigasan ng kabit, kinakailangang pagtatapos ng gilid, at pagganap ng pagkuha.
Maaaring gamitin ang carbide tooling para sa maraming aplikasyon, habang ang mga tool na pinahiran ng brilyante o PCD ay maaaring masuri kung saan ang abrasive wear ay nagiging pangunahing gastos sa produksyon.
Ang isang kapaki-pakinabang na diskarte sa pagbabago ng tool ay hindi lamang:
Palitan ang pamutol pagkatapos ng mga bahagi ng X.
Sa halip, subaybayan:
- naipon na haba ng pagputol;
- load ng suliran;
- cutting force kung magagamit;
- pagkamagaspang sa gilid;
- burr o fiber breakout;
- dimensional drift.
Dapat baguhin ang tool kapag nagsimula ang masusukat na pagkasira ng kalidad, sa halip na ayon sa isang di-makatwirang pangkalahatang bilang ng bahagi.
Abrasive Waterjet Cutting
Ang abrasive waterjet machining ay nag-aalis ng materyal nang hindi gumagawa ng kaparehong heat-affected zone na nauugnay sa thermal cutting.
Samakatuwid ito ay kaakit-akit para sa mga composite na bahagi kung saan ang pagliit ng thermal damage ay mahalaga.
Kasama sa mga karaniwang variable na proseso-development ang:
- presyon ng tubig;
- nakasasakit na daloy ng rate;
- laki ng nakasasakit na butil;
- diameter ng nozzle;
- distansya ng stand-off;
- bilis ng pagtawid;
- diskarte sa pagbubutas.
Maaaring gumana ang mga sistemang pang-industriya sa humigit-kumulang 250–400 MPa pressure range, na may mga garnet abrasive gaya ng humigit-kumulang 80 mesh na kadalasang ginagamit bilang panimulang punto para sa mga pagsubok sa proseso.
Gayunpaman, ang pagtaas ng bilis ng pagtawid para lang paikliin ang oras ng pag-ikot ay maaaring magpapataas ng taper ng kerf o mabawasan ang kalidad ng lower-edge.
Ang pananaliksik na kinasasangkutan ng nakasasakit na waterjet trimming ng tinadtad na hibla na SMC ay nagpakita na ang angkop na mga kondisyon sa pagpapatakbo ay maaaring makagawa ng medyo pare-parehong mga ibabaw na may limitadong fiber pull-out.
Mamatay o Press Trimming
Ang die trimming ay partikular na kaakit-akit kapag:
- mataas ang dami ng produksyon;
- bahagi ng geometry ay matatag;
- ang mga linya ng trim ay umuulit mula sa bahagi hanggang sa bahagi;
- mahalaga ang maikling takt time.
Ang trimming tool ay dapat na idinisenyo sa paligid ng aktwal na molded component sa halip na nominal CAD geometry lamang.
Ang pag-urong ng amag, springback, part warpage, kapal ng variation, at positioning repeatability lahat ay nakakaapekto sa katumpakan ng huling trim.
Ang kinakailangang puwersa ng pagpindot ay dapat kalkulahin mula sa kabuuang perimeter ng pagputol, kapal ng materyal, epektibong paglaban sa paggugupit, bilang ng mga sabay-sabay na tampok sa pagbabawas, at isang naaangkop na kadahilanan sa kaligtasan ng engineering.
Para sa kadahilanang ito, ang pagsasabi na ang bawat bahagi ng SMC ay nangangailangan ng isang tiyak na nakapirming trimming tonnage ay nakaliligaw.
Ang pangunahing kawalan ng die trimming ay tooling investment. Kung ang disenyo ng bahagi ay madalas na nagbabago, ang pagbabago o pagpapalit ng trim die ay maaaring mag-alis ng marami sa pang-ekonomiyang kalamangan.
Laser Cutting
Nag-aalok ang laser cutting ng mabilis na non-contact motion at flexible CNC programming, ngunit hindi ito dapat awtomatikong ituring na mas gustong solusyon para sa SMC.
Ang mga thermoset resin matrice at reinforcing fibers ay tumutugon nang iba sa puro thermal energy. Depende sa materyal na pagbabalangkas at mga kondisyon ng laser, ang mga potensyal na isyu ay kinabibilangan ng:
- pagkasira ng matris;
- pagkawalan ng kulay;
- carbonized na mga gilid;
- pagbuo ng usok;
- mga zone na apektado ng init;
- mga pagbabago sa bonding surface.
Para sa kadahilanang ito, ang mga parameter ng laser tulad ng kapangyarihan, focal position, assist gas, bilis ng pag-scan, at bilang ng mga pass ay dapat na mabuo sa pamamagitan ng pagsubok ng kupon gamit ang aktwal na pagbabalangkas ng SMC.
Para sa maraming kumbensyonal na glass-fiber na bahagi ng SMC, ang pagruruta, waterjet, o mechanical trimming ay mas madaling maging kwalipikado.
Halimbawa: Pag-trim ng 200 × 300 × 3.5 mm na Bahagi ng SMC
Isaalang-alang ang isang pinasimple na bahagi ng enclosure na may mga sumusunod na kinakailangan:
- Laki ng bahagi: 200 × 300 mm
- Kapal: 3.5 mm
- Tinatayang trim path: 1,000 mm
- Kinakailangang pagpapaubaya: ±0.30 mm
- Taunang dami: 40,000 bahagi
- Ilang drilled mounting hole
Para sa pagruruta ng CNC, ang oras ng machining ay maaaring tantyahin bilang:
Oras ng pagputol = haba ng toolpath ÷ epektibong rate ng feed
Kung ang epektibong naka-program na rate ng feed na 3 m/min ay napatunayan:
1.0 m ÷ 3 m/min ≈ 20 segundo
Hindi ito nangangahulugan na ang kumpletong ikot ng bahagi ay 20 segundo.
Ang pagkalkula ng produksyon ay dapat ding kasama ang:
- robot o operator loading;
- lokasyon ng bahagi;
- diskarte sa tool at bawiin;
- machining ng butas;
- pagbabawas;
- pag-alis ng alikabok;
- pagbabago ng tool;
- allowance sa inspeksyon.
Kung ang paglo-load, pagpoposisyon, pagbabarena, pagruruta, at pagbabawas ay nagreresulta sa 50 segundong kabuuang cycle, ang numerong iyon—hindi ang teoretikal na oras ng pagputol—ay dapat gamitin para sa pagpaplano ng kapasidad.
Para sa 40,000 stable parts bawat taon, dapat na ikumpara ng isang manufacturer ang taunang gastos sa machining laban sa amortized cost at mas maikling takt time ng dedikadong die trimming.
Iyan ang tamang paraan upang maihambing ang mga proseso sa ekonomiya.
Fixturing at Automated SMC Trimming Cells
Ang tumpak na kagamitan sa paggupit ay hindi makakatumbas sa hindi magandang trabaho.
Ang mga bahagi ng SMC ay maaaring maglaman ng mga curved surface, variable na kapal ng pader, molded ribs, at natitirang distortion. Ang labis na puwersa ng pag-clamping ay maaaring ma-deform ang bahagi sa panahon ng machining at maging sanhi ng mga dimensional na error pagkatapos itong ilabas.
Kasama sa mga karaniwang opsyon sa fixture ang:
Mga Vacuum Fixture
Ang mga vacuum fixture ay nagbibigay ng distributed holding force at mabilis na paglo-load, lalo na para sa malalaking bahagi na hugis shell.
Mabisa ang mga ito kapag may sapat na lugar ng sealing.
Mechanical Clamping
Ang mga mekanikal na clamp ay nagbibigay ng mas malakas na positibong pagpapanatili ngunit dapat na nakaposisyon sa labas ng mga kritikal na kosmetiko o pagsukat na ibabaw.
Ang paglalapat ng labis na presyon ng pag-clamping sa hindi suportadong mga pader ng SMC ay maaaring pansamantalang masira ang bahagi.
Paghanap ng Mga Pin at Nakatuon na Pugad
Ang isang production fixture ay kadalasang pinagsasama ang isang contour nest na may mga locating pin at mga piling clamp.
Ang isang 3-2-1 na diskarte sa datum ay maaaring gamitin kung saan naaangkop upang magtatag ng isang paulit-ulit na sistema ng coordinate ng makina habang iniiwasan ang hindi kinakailangang labis na pagpilit.
Ang kabit ay dapat magbigay ng clearance sa ibaba ng trim path upang hindi makontak ng cutter ang kabit.
Maaaring ganito ang hitsura ng isang matatag na automated sequence:
SMC Compression Press → Robotic Demolding → Cooling/Stabilization → Part Positioning → CNC o Robotic Trimming → Drilling → Dust Removal → Inspection
Ang pag-aautomat ay maaari ding isama ang:
- robot loading at unloading;
- awtomatikong pagbabago ng tool;
- pagsubaybay sa vacuum;
- mga sensor ng pagkumpirma ng kabit;
- oryentasyong nakabatay sa paningin;
- pagsubaybay sa spindle-load;
- tool-life counter;
- mga interlock ng kaligtasan.
Para sa mga manufacturer na sinusuri ang isang automated trimming cell, ang ROI ay dapat kalkulahin mula sa kabuuang pagbawas sa paggawa, takt-time na pagpapabuti, pagbawas ng scrap, pagkonsumo ng tool, uptime, pagpapanatili, at dami ng produksyon—hindi ang presyo ng pagbili ng robot lamang.
Pagkontrol ng Alikabok, Kaligtasan ng Manggagawa at Paghawak ng Basura
Ang mekanikal na pag-trim ng cured SMC ay maaaring makabuo ng fine particulate na naglalaman ng cured resin, reinforcement fibers, at mineral fillers.
Ang eksaktong profile ng panganib ay nakasalalay sa pormulasyon ng SMC, kaya dapat palaging suriin ang Sheet ng Data ng Kaligtasan ng materyal na supplier bago idisenyo ang sistema ng pagkuha.
Ang unang priyoridad ay dapat na kontrolin ang kontaminasyon sa pinagmulan nito.
Para sa pagruruta ng CNC, karaniwang nangangahulugang:
tool-level extraction o nakapaloob na trimming cell → ducting → dust collection system
Para sa paggiling at abrasive na pagtatapos, ang mga hood ay dapat na nakaposisyon nang malapit sa praktikal sa punto ng pagbuo ng alikabok.
Kung kinakailangan ang proteksyon sa paghinga, ang pagpili ng respirator ay dapat na nakabatay sa natukoy na contaminant at nasusukat na pagkakalantad sa halip na awtomatikong magtalaga ng parehong mask sa bawat operasyon.
Ang partikular na atensyon ay kinakailangan kung ang SMC formulation ay naglalaman ng mala-kristal na silica. Sa United States, ang pangkalahatang industriya na respirable crystalline silica standard ng OSHA ay tumutukoy sa antas ng pagkilos na 25 μg/m³ at isang pinapayagang limitasyon sa pagkakalantad na 50 μg/m³ bilang isang 8-oras na TWA.
Dapat ding suriin ang styrene kung saan ito ay may kaugnayan sa partikular na sistema o proseso ng resin. Hindi dapat ipagpalagay na ang pag-machining sa bawat ganap na gumaling na bahagi ng SMC ay lumilikha ng parehong pagkakalantad sa styrene.
Ang mga nakolektang trim na basura ay dapat panatilihing nakapaloob at ihiwalay mula sa pangkalahatang mga labi ng produksyon. Dapat tukuyin ng mga pasilidad ang mga opsyon sa pagtatapon o pag-recycle ayon sa komposisyon ng materyal, mga panuntunan sa lokal na basura, kontaminasyon, at mga kakayahan ng mga available na kontratista sa pag-recycle.
Inspeksyon at Post-Trim Finishing
Ang isang na-trim na bahagi ay dapat suriin gamit ang pamantayang konektado sa aktwal na paggana nito.
Ang mga karaniwang pamamaraan ng inspeksyon ay kinabibilangan ng:
- digital calipers para sa mga simpleng sukat;
- go/no-go gauge para sa paulit-ulit na produksyon;
- pagsukat ng profile;
- optical inspeksyon;
- 3D na pag-scan;
- i-coordinate ang mga makina ng pagsukat para sa kritikal na geometry.
Maaaring tukuyin ng isang plano sa inspeksyon ang:
| Tampok | Halimbawa Control |
|---|---|
| Pangkalahatang trimmed na sukat | Pagguhit ng pagpaparaya |
| Posisyon ng mounting-hole | Pagpapahintulot sa posisyon mula sa datum |
| Edge breakout | Maximum na pinapayagang visual o dimensional na limitasyon |
| Burr / maluwag na hibla | Walang panghihimasok sa pagpupulong |
| Edge radius | Pagguhit o kinakailangan ng customer |
| Kosmetikong gilid | Inaprubahang sample ng sanggunian |
Ang mga kinakailangan ay dapat magmula sa pagguhit ng bahagi at detalye ng customer sa halip na gumamit ng isang unibersal na pamantayan ng kalidad ng gilid ng SMC.
Pagkatapos mag-trim, maaaring mangailangan ng pagsisipilyo, pag-sanding, localized na deburring, pag-alis ng alikabok, paghahanda ng coating, o pag-seal sa gilid ang mga bahagi.
Kung lumalabas ang labis na fiber breakout, ang pagdaragdag lamang ng manual sanding operation ay maaaring itago ang sintomas nang hindi inaayos ang proseso.
Dapat siyasatin ng tagagawa:
- pagod tooling;
- maling feed o spindle speed;
- hindi sapat na suporta sa kabit;
- panginginig ng boses;
- mahinang diskarte sa pagpasok o paglabas;
- hindi pare-parehong molded geometry.
Aling SMC Trimming Method ang Mas Matipid?
Ang pinakamababang gastos sa oras ng makina ay hindi nangangahulugang gumagawa ng pinakamababang halaga ng bahagi.
Ang isang kapaki-pakinabang na paghahambing ay dapat kasama ang:
Gastos sa bawat tinatanggap na bahagi = gastos sa makina labor tooling fixture amortization trim-die amortization consumable maintenance scrap rework
Karaniwang nagbibigay ang CNC routing ng kaakit-akit na balanse sa pagitan ng flexibility at katumpakan.
Ang Waterjet ay kapaki-pakinabang para sa nababaluktot na non-thermal cutting at mahirap na geometries.
Ang dedikadong die trimming ay nagiging mas kaakit-akit kapag ang taunang volume ay mataas at ang bahagi ng disenyo ay matatag.
Ang manual trimming ay nananatiling kapaki-pakinabang para sa mga prototype at rework ngunit nagiging mahirap kontrolin habang lumalaki ang dami ng produksyon.
Ang pagputol ng laser ay dapat suriin lamang pagkatapos makumpirma na ang aktwal na pagbabalangkas ng SMC ay maaaring matugunan ang thermal-damage at mga kinakailangan sa kalidad ng gilid.
Para sa maraming linya ng produksyon, ang pinakamagandang solusyon ay hindi isang proseso kundi isang kumbinasyon ng paghubog, awtomatikong paghawak, pag-trim, pagbabarena, paglilinis, at inspeksyon.
Pagpaplano ng SMC Production Line
Ang mga kinakailangan sa pag-trim ay dapat na maisaalang-alang bago ang linya ng compression molding ay pinal.
Ang geometry ng bahagi, inaasahang warpage, mga lokasyon ng datum, posisyon ng flash, oras ng takt ng produksyon, accessibility ng robot, at mga kinakailangan sa downstream na machining ay maaaring makaimpluwensya lahat sa pagpaplano ng press at automation.
Nakatuon ang Wuxi PengdaHZ Intelligent Equipment Co., Ltd. sa SMC compression molding equipment at mga solusyon sa produksyon para sa mga pang-industriyang composite na bahagi.
Kapag sinusuri ang isang bagong proyekto ng SMC, ang pagbibigay ng sumusunod na impormasyon ay nakakatulong sa mga inhinyero na bumuo ng isang mas praktikal na konsepto ng produksyon:
- SMC part drawing o 3D model;
- pagbabalangkas ng materyal;
- maximum na sukat ng bahagi;
- bahagi ng timbang at kapal;
- kinakailangang puwersa ng paghubog;
- taunang dami ng produksyon;
- target na cycle ng oras;
- dimensional tolerance;
- mga kinakailangan sa pagbabarena at pagbabarena;
- ninanais na antas ng automation.
Ang pagsasaalang-alang sa mga operasyon ng paghubog at pag-post-molding nang magkasama ay maaaring makatulong na maiwasan ang paglikha ng isang mabilis na proseso ng paghubog na nagpapagalaw lamang sa bottleneck ng produksyon sa ibaba ng agos.
FAQ
Paano ko pipiliin ang pinakamahusay na paraan ng pag-trim para sa isang bahagi ng SMC?
Magsimula sa taunang volume, geometry, kapal, tolerance, material formulation, at pinapayagang pamumuhunan sa tooling. Nag-aalok ang CNC routing ng mataas na flexibility, iniiwasan ng waterjet ang thermal cutting, at ang dedikadong die trimming ay kadalasang kaakit-akit para sa mataas na volume na stable na mga produkto.
Anong mga setting ng CNC ang dapat gamitin para sa pagruruta ng SMC?
Walang unibersal na setting. Ang bilis ng spindle, feed, diameter ng cutter, disenyo ng flute, materyal ng tool, at direksyon ng pagputol ay dapat na maitatag sa pamamagitan ng mga pagsubok gamit ang aktwal na SMC. Ang pagsusuot ng tool ay dapat na subaybayan dahil maaari itong makaapekto sa parehong puwersa ng pagputol at kalidad ng gilid.
Maaari bang laser cut ang mga bahagi ng SMC?
Ang ilang SMC formulation ay maaaring iproseso ng laser, ngunit ang thermal degradation, pagkawalan ng kulay, fumes, at heat-affected na mga gilid ay dapat suriin. Ang mekanikal na pagruruta o waterjet cutting ay kadalasang mas madaling maging kwalipikado para sa mga kumbensyonal na bahagi ng SMC.
Paano mapipigilan ang paggalaw sa panahon ng high-speed na pagruruta?
Gumamit ng mga nauulit na lokasyon ng datum, sapat na suportang pansuporta, mga vacuum zone o maayos na nakaposisyon na mga clamp, at clearance sa paligid ng cutter path. Iwasang i-clamp ang component sa paraang pansamantalang nakakapagpa-deform nito.
Paano dapat kontrolin ang SMC trimming dust?
Kumuha ng alikabok na kasing lapit sa cutting point bilang praktikal gamit ang tool extraction o isang nakapaloob na trimming cell na konektado sa isang naaangkop na sistema ng pagkolekta ng alikabok. Ang pagtatasa sa pagkakalantad at pagpili ng PPE ay dapat na nakabatay sa aktwal na komposisyon ng SMC at nasusukat na mga kondisyon sa lugar ng trabaho.
Paano maihahambing ang mga gastos sa pagruruta ng CNC at die trimming?
Ang CNC ay may mas mababang nakalaang mga gastos sa tooling at mas madaling i-reprogram, habang ang die trimming ay nangangailangan ng higit pang paunang tooling ngunit maaaring maghatid ng mas maiikling pag-ulit ng mga cycle. Ang taunang dami, buhay ng produkto, dalas ng pagbabago sa disenyo, paggawa, pagsusuot ng tool, at scrap ay dapat isama lahat sa paghahambing.


